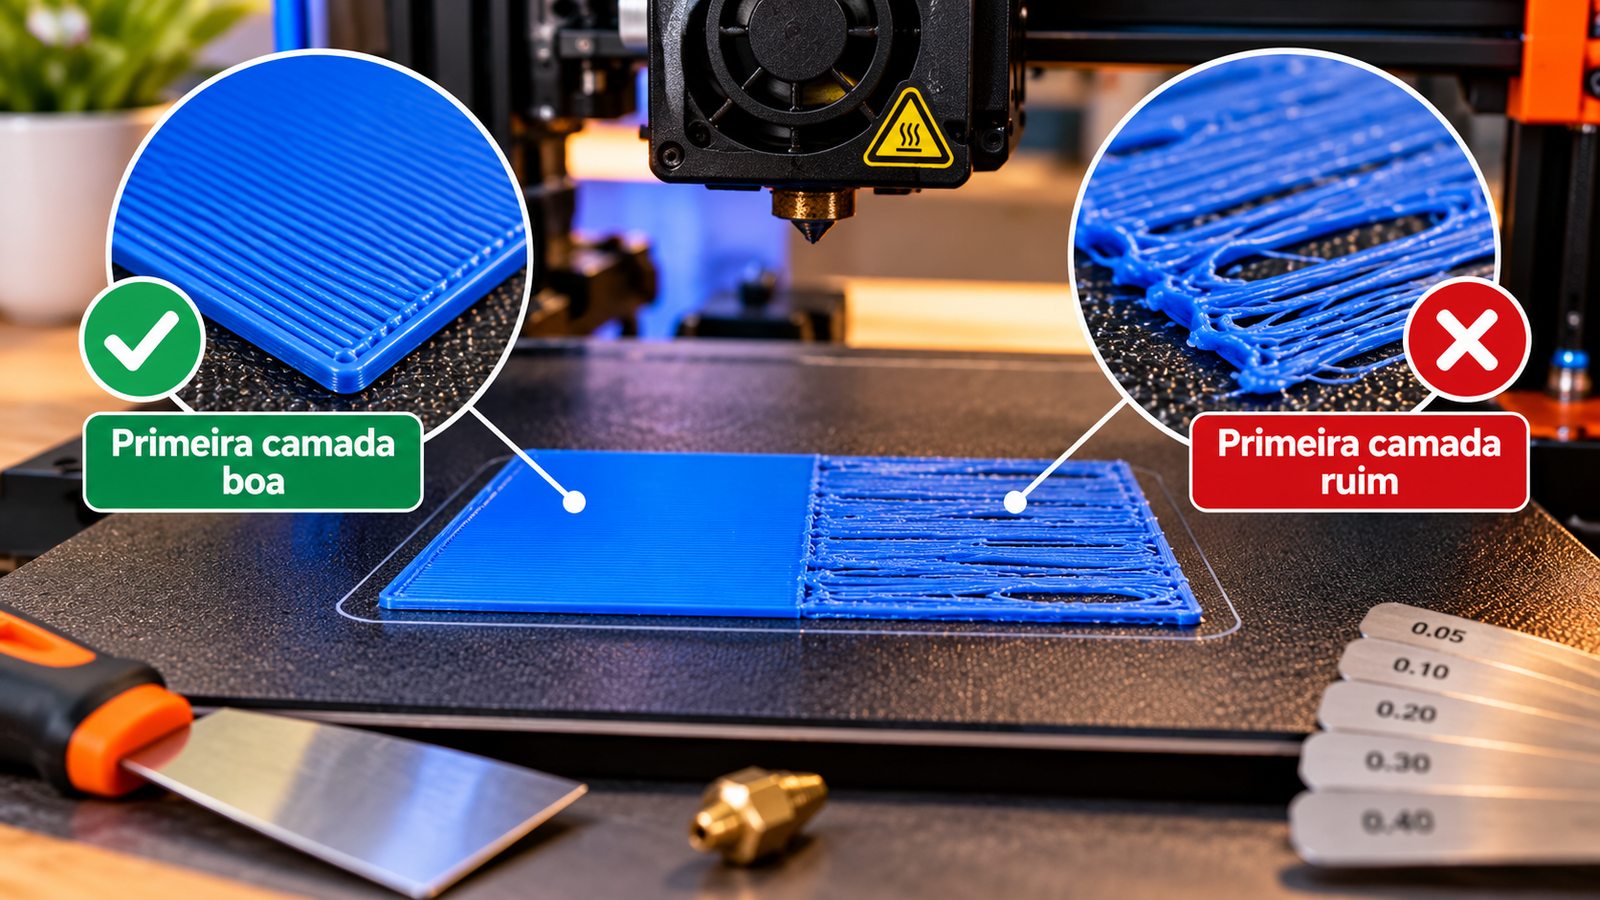
A primeira camada é uma das etapas mais importantes da impressão 3D. Quando ela adere perfeitamente em um lado da mesa, mas apresenta falhas, linhas soltas ou pouca aderência no lado oposto, o problema pode estar no nivelamento da mesa, na distância entre o bico e a superfície, na calibração dos eixos ou até na limpeza da base.
Esse tipo de defeito é comum tanto em impressoras 3D de entrada quanto em máquinas mais avançadas. A boa notícia é que, na maioria dos casos, é possível identificar a causa com alguns testes simples, sem trocar peças ou alterar várias configurações ao mesmo tempo.
Neste guia, você vai aprender a reconhecer os sinais, diagnosticar a origem do problema e corrigir a primeira camada de maneira organizada.
1. Como identificar uma primeira camada irregular?
Antes de mexer na impressora, observe o aspecto das linhas depositadas em diferentes regiões da mesa. A aparência do filamento ajuda a identificar se o bico está muito próximo ou muito distante da superfície.
<AsyncImage query=”3D printer first layer calibration test bed close up comparing smooth well squished filament lines versus separated round loose lines on textured PEI build plate” aspectRatio=”16:9″ width=”100%”/>
Os sinais mais comuns são:
- Linhas achatadas e uniformes de um lado, mas arredondadas do outro: podem indicar diferença na distância entre o bico e a mesa.
- Filamento que não gruda em uma região específica: pode estar relacionado à altura do bico, à contaminação da superfície ou à temperatura.
- Linhas muito esmagadas em um lado: indicam que o bico pode estar próximo demais da mesa naquela região.
- Espaços entre as linhas em apenas uma parte da impressão: podem sinalizar altura excessiva do bico ou fluxo insuficiente.
- Cantos levantados: podem resultar de aderência insuficiente, resfriamento excessivo ou deformação do material.
Um detalhe importante: se o defeito acompanha sempre o mesmo lado da mesa, mesmo quando você repete o teste, vale investigar primeiro a geometria e a calibração mecânica da impressora.
2. A causa mais comum: mesa desnivelada
Quando um lado da primeira camada fica perfeito e o outro apresenta falhas, uma das primeiras suspeitas deve ser o nivelamento da mesa.
Imagine que o bico esteja na altura correta no centro da plataforma. Se a superfície estiver ligeiramente inclinada, ele poderá ficar muito próximo em um canto e distante demais no canto oposto.
<AsyncImage query=”3D printer manual bed leveling adjustment knobs under heated print bed close up technician hand adjusting spring loaded leveling wheel no face visible” aspectRatio=”16:9″ width=”100%”/>
Como verificar
- Aqueça a mesa até uma temperatura compatível com o material e com o procedimento de calibração recomendado pelo fabricante.
- Execute o procedimento de nivelamento manual ou automático indicado para sua impressora.
- Se o equipamento usar ajuste manual, verifique os pontos recomendados pelo fabricante, geralmente nos cantos e no centro.
- Use uma folha de papel ou um calibrador apropriado, conforme as instruções do equipamento, para avaliar a distância entre o bico e a mesa.
- Faça um novo teste de primeira camada em diferentes regiões.
A resistência sentida ao movimentar a folha de papel é apenas uma referência aproximada. Ela não garante, sozinha, que a primeira camada ficará perfeita.
Atenção: nivelamento manual, calibração do sensor e compensação eletrônica da mesa são procedimentos diferentes. Se sua impressora tiver nivelamento automático, isso não significa necessariamente que todos os ajustes mecânicos estejam corretos.
3. O nivelamento automático não resolveu? Verifique a malha da mesa
Muitas impressoras modernas utilizam sensores para medir diferentes pontos da superfície e criar uma malha de compensação, conhecida como bed mesh.
Essa malha permite que a máquina compense pequenas variações de altura durante a impressão. Entretanto, o recurso depende de uma medição confiável e de uma mecânica corretamente ajustada.
<AsyncImage query=”3D printer bed mesh leveling visualization digital 3D grid over print bed with probing sensor touching several points technical workshop” aspectRatio=”16:9″ width=”100%”/>
O que pode estar acontecendo?
- A malha não foi criada ou atualizada corretamente.
- A impressora não está utilizando a malha durante a impressão.
- O sensor está mal instalado ou apresenta leituras inconsistentes.
- A mesa tem uma deformação maior do que a compensação consegue corrigir.
- A estrutura mecânica está desalinhada.
- O sensor ou o suporte do bico apresenta folga.
Como corrigir
Consulte o manual para verificar como executar o nivelamento automático e confirmar que a compensação está ativa.
Se o problema persistir, repita a medição e observe se os resultados são consistentes. Não altere comandos de firmware aleatoriamente: os procedimentos variam conforme o modelo e o sistema utilizado.
4. O Z-offset pode estar incorreto
O Z-offset define o ajuste de altura entre a referência do sensor ou do eixo Z e a posição real do bico em relação à mesa. Um valor inadequado pode prejudicar a primeira camada.
<AsyncImage query=”macro close up 3D printer brass nozzle depositing blue filament first layer on black textured PEI build plate correct nozzle gap visible” aspectRatio=”16:9″ width=”100%”/>
Se o bico estiver alto demais, o filamento poderá sair sem ser pressionado suficientemente contra a superfície. Se estiver baixo demais, poderá esmagar o material em excesso, restringir a saída do filamento ou até riscar a mesa.
| Aparência da primeira camada | Possível interpretação |
|---|---|
| Linhas arredondadas, separadas e com pouca aderência | Bico possivelmente alto demais |
| Linhas muito achatadas, raspadas ou com bordas excessivas | Bico possivelmente baixo demais |
| Um lado correto e outro com linhas soltas | Investigar nivelamento, geometria e compensação |
| Falhas espalhadas por toda a peça | Verificar também fluxo, temperatura e limpeza |
Como ajustar o Z-offset
- Inicie um teste de primeira camada.
- Observe o comportamento do filamento enquanto a máquina imprime.
- Faça pequenos ajustes no sentido indicado pelo fabricante.
- Aguarde algumas linhas para avaliar o efeito.
- Repita até obter linhas contínuas, aderentes e uniformes.
Não existe um sentido universal para aumentar ou diminuir o valor: a interpretação do sinal depende do firmware e da interface. Confirme o funcionamento no manual da sua impressora.
Importante: se apenas um lado está ruim, evite usar o Z-offset como primeira e única solução. Esse ajuste altera a altura global de referência e pode piorar o lado que já estava correto.
5. A mesa pode estar suja, mesmo parecendo limpa
Gordura dos dedos, resíduos de adesivos e restos de filamento podem prejudicar a aderência em determinadas regiões.
<AsyncImage query=”close up textured PEI 3D printer build plate being cleaned with lint free microfiber cloth, nozzle moved away, clean technical workshop” aspectRatio=”16:9″ width=”100%”/>
Uma área contaminada pode fazer o filamento se soltar, mesmo quando o nivelamento e a distância do bico estão adequados.
Como limpar corretamente
- Aguarde a mesa esfriar antes de realizar a limpeza, salvo orientação específica do fabricante.
- Remova resíduos soltos com cuidado.
- Limpe a superfície com o produto recomendado para o tipo de placa.
- Se o fabricante permitir, use detergente neutro e água para determinadas placas PEI, enxaguando e secando completamente.
- Evite tocar na área de impressão depois da limpeza.
- Não aplique solventes ou produtos abrasivos sem confirmar sua compatibilidade.
Placas PEI lisas, PEI texturizadas, vidro e superfícies especiais podem exigir cuidados diferentes. Álcool isopropílico, por exemplo, não é a solução universal para todas as placas ou todos os tipos de contaminação.
Depois da limpeza, repita o mesmo teste antes de alterar outros parâmetros.
6. Verifique a estrutura mecânica da impressora
Se a primeira camada continua irregular mesmo depois da limpeza e da calibração, pode existir algum problema mecânico.
<AsyncImage query=”3D printer gantry rails Z axis lead screws and frame close up mechanical alignment inspection workshop” aspectRatio=”16:9″ width=”100%”/>
Os componentes que merecem atenção incluem:
- Eixos e guias: sujeira, desgaste ou movimento irregular podem afetar a precisão.
- Parafusos e acoplamentos: folgas ou montagem inadequada podem prejudicar o deslocamento.
- Pórtico do eixo X: se estiver inclinado, pode alterar a altura do bico conforme sua posição.
- Rodas e rolamentos: folgas ou pressão excessiva podem causar movimento irregular.
- Mesa aquecida: parafusos frouxos ou deformação da superfície podem provocar diferenças de altura.
- Suporte do sensor ou do hotend: qualquer folga pode comprometer a repetibilidade das medições.
Faça a inspeção com a máquina desligada e fria quando o procedimento exigir. Não aperte todos os parafusos indiscriminadamente: aperto excessivo também pode causar desalinhamento.
Se houver uma diferença importante de altura entre os lados, corrija primeiro a causa mecânica e só depois refaça o nivelamento.
7. O teste que ajuda a localizar o defeito: imprima um padrão de primeira camada
Um teste amplo e fino, que cubra diferentes áreas da mesa, permite comparar a aderência nos cantos, nas laterais e no centro.
<AsyncImage query=”3D printer first layer calibration test large rectangular grid blue filament on black PEI bed showing several evenly spaced test patches across corners and center” aspectRatio=”16:9″ width=”100%”/>
Como fazer o teste
- Escolha um arquivo de teste compatível com o tamanho da sua mesa.
- Use um filamento que você já saiba imprimir com bons resultados.
- Mantenha a temperatura, a velocidade e o fluxo constantes durante o teste.
- Observe as linhas no centro, nos cantos e nas laterais.
- Anote onde o defeito aparece e como ele se manifesta.
- Corrija uma variável por vez e repita o teste.
O padrão deve ter uma área suficiente para revelar diferenças entre regiões. Uma pequena peça impressa apenas no centro pode parecer perfeita e esconder um problema nos cantos.
Como interpretar o resultado
- O mesmo lado falha sempre: investigue nivelamento, malha, estrutura e planicidade.
- A falha muda de lugar entre testes: verifique sujeira, folgas, leituras do sensor e repetibilidade do movimento.
- Toda a camada apresenta linhas soltas: confira o Z-offset global, a temperatura, o fluxo e a compatibilidade do material.
- A primeira camada começa bem e descola depois: investigue aderência, temperatura da mesa, correntes de ar e deformação térmica.
8. Temperatura e velocidade também podem influenciar
Embora uma diferença persistente entre os lados aponte inicialmente para questões de geometria ou superfície, as configurações de impressão também podem contribuir para a falha.
<AsyncImage query=”3D printer control screen showing nozzle temperature bed temperature and first layer speed settings beside printer printing blue filament” aspectRatio=”16:9″ width=”100%”/>
Verifique os seguintes parâmetros:
Temperatura do bico: se estiver abaixo da faixa recomendada para o filamento, a extrusão pode ficar irregular ou a aderência entre as linhas pode piorar.
Temperatura da mesa: uma temperatura inadequada pode prejudicar a aderência, dependendo do material e da superfície utilizada.
Velocidade da primeira camada: velocidades elevadas podem dificultar a deposição uniforme, especialmente em impressoras que ainda precisam de calibração.
Ventilação: resfriamento excessivo pode favorecer o descolamento em alguns materiais. Siga as recomendações específicas para PLA, PETG, ABS ou outros filamentos.
Fluxo de extrusão: se estiver incorreto, as linhas podem apresentar falhas ou excesso de material. Porém, não calibre o fluxo para compensar uma mesa desnivelada.
Comece pelas configurações recomendadas pelo fabricante do filamento e da impressora. Não aumente todas as temperaturas nem reduza todas as velocidades ao mesmo tempo, pois isso dificulta identificar a verdadeira causa.
9. Checklist de diagnóstico: o que verificar primeiro?
Use esta sequência para evitar ajustes desnecessários.
- A superfície da mesa está limpa e sem resíduos?
- A mesa está corretamente instalada e sem folgas?
- O nivelamento manual ou automático foi executado conforme o fabricante?
- A malha de compensação, quando existente, está atualizada e ativa?
- O Z-offset está adequado?
- O pórtico e os eixos se movimentam sem folgas ou travamentos?
- A temperatura e a velocidade da primeira camada são apropriadas?
- O teste de primeira camada foi repetido após cada correção?
Se a máquina apresenta uma diferença grande e persistente entre os lados, não tente resolver tudo apenas aumentando a temperatura ou aplicando cola na mesa. Esses recursos podem mascarar o sintoma sem corrigir sua origem.
10. Quando considerar um defeito na própria mesa?
Se todas as verificações anteriores estiverem corretas, a superfície pode apresentar uma deformação que ultrapassa a capacidade de compensação do equipamento.
Para investigar, consulte os dados da malha de nivelamento, se disponíveis, e compare as medições entre os pontos. Diferenças repetíveis podem indicar uma mesa empenada, uma montagem inadequada ou um problema estrutural.
Não conclua que a mesa precisa ser substituída apenas porque existe uma variação de altura: muitas impressoras conseguem compensar pequenas irregularidades. A decisão depende das especificações do modelo, da extensão da deformação e da qualidade obtida após a calibração.
Se necessário, procure a assistência técnica para avaliar a mesa, o sensor e a estrutura antes de substituir componentes.
Perguntas frequentes
Por que a primeira camada gruda de um lado e solta do outro?
A causa mais provável é uma diferença de altura entre o bico e a mesa, decorrente de nivelamento inadequado, geometria mecânica ou compensação incorreta. Superfície contaminada também pode produzir um resultado semelhante.
O nivelamento automático elimina todos os problemas da primeira camada?
Não. O nivelamento automático mede a superfície e pode compensar pequenas variações, mas não corrige necessariamente folgas mecânicas, um sensor mal instalado, uma mesa muito deformada ou uma superfície suja.
Devo diminuir o Z-offset quando o filamento não gruda?
Possivelmente, se o bico estiver alto demais. Porém, confirme a orientação do ajuste no seu firmware e observe se o defeito ocorre em toda a mesa ou somente em um lado.
Posso usar cola para resolver o problema?
A cola pode ajudar na aderência em situações específicas, dependendo do material e da superfície. Entretanto, não corrige diferenças de altura entre os lados e não deve substituir o diagnóstico da causa.
É normal precisar nivelar a mesa com frequência?
A frequência depende do modelo, da construção, do transporte da impressora, da manutenção e do uso. Se a calibração se perde constantemente, investigue folgas, fixações e problemas de montagem, em vez de repetir o ajuste indefinidamente.
Conclusão
Quando a primeira camada fica boa de um lado e ruim do outro, o melhor caminho é diagnosticar antes de alterar as configurações. Comece pela limpeza da superfície, verifique o nivelamento e a compensação da mesa, confira o Z-offset e examine a estrutura mecânica.
Depois, imprima um teste que cubra diferentes regiões e altere uma variável por vez. Esse método ajuda a encontrar a causa real, economiza filamento e evita que ajustes improvisados prejudiquem a qualidade das próximas impressões.
Uma primeira camada uniforme não depende apenas de um bom filamento: ela exige uma superfície adequada, uma mecânica estável e uma calibração consistente.