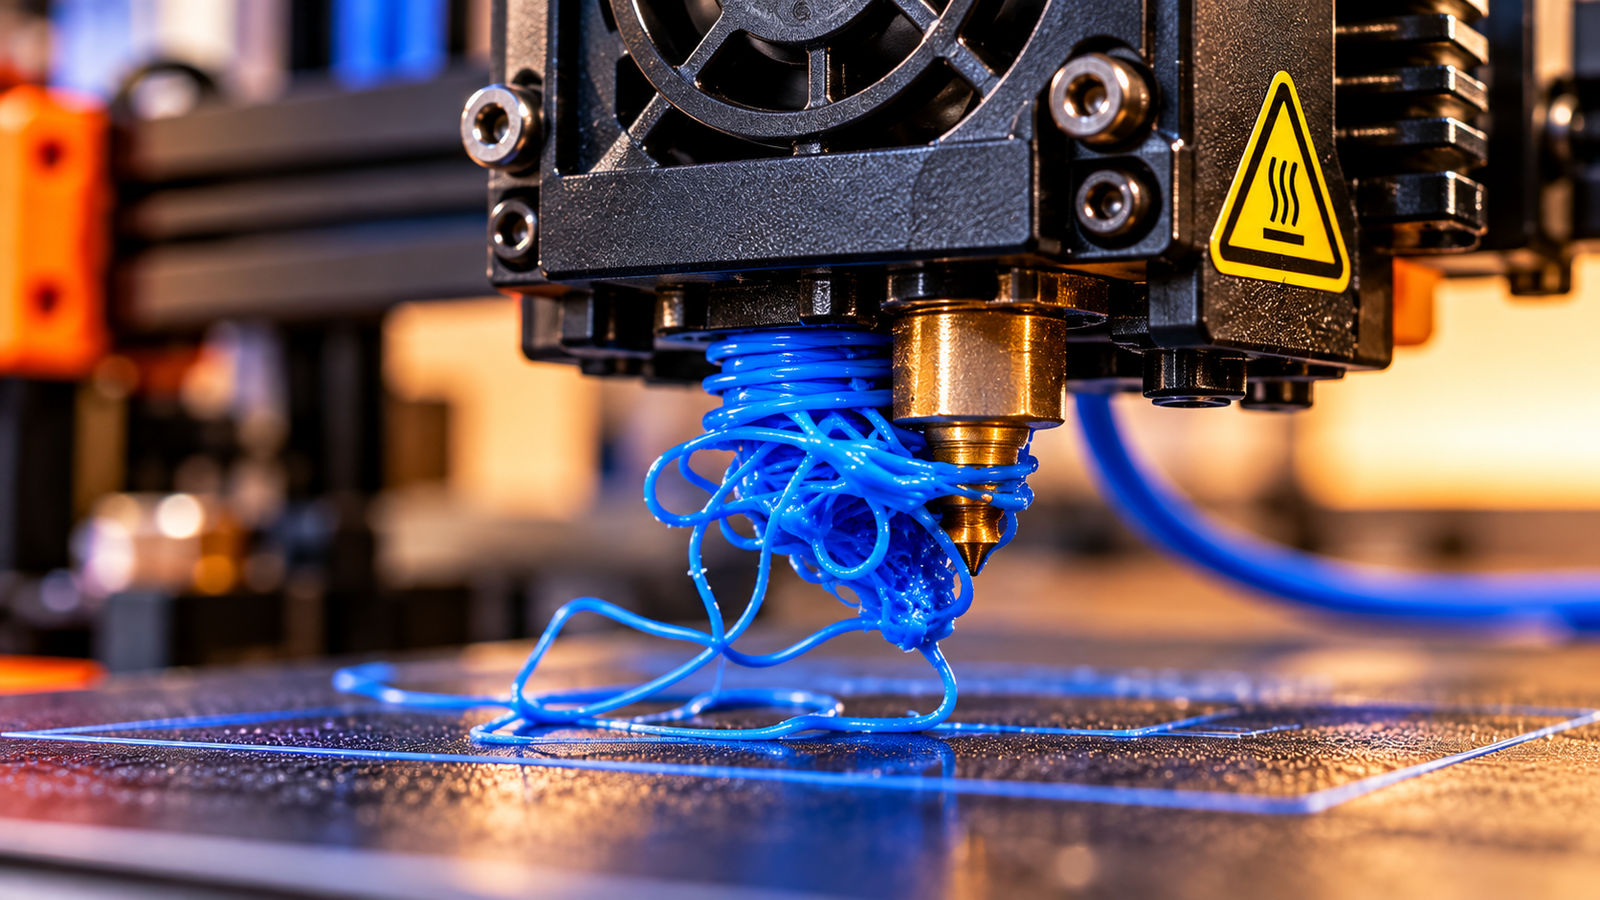
Você inicia uma impressão 3D, o filamento começa a sair pelo bico, mas, em vez de formar linhas sobre a mesa, ele se enrola na ponta do hotend e começa a formar uma pequena bola de plástico. A impressão não avança e, se você não interromper o processo, o material pode se acumular ainda mais.
Esse problema costuma estar relacionado à falta de aderência da primeira camada, mas também pode envolver nivelamento, Z-offset, temperatura, limpeza da mesa ou falhas de extrusão.
A melhor solução não é aumentar a temperatura nem aplicar cola imediatamente. É identificar por que o filamento não está aderindo à superfície e corrigir a causa sem alterar várias configurações ao mesmo tempo.
Neste guia do VITRINNE DIGITAL, você vai aprender a reconhecer os sinais, testar as causas mais prováveis e corrigir o problema passo a passo.

1. Por que o filamento gruda no bico?
Durante a primeira camada, o filamento precisa sair pelo bico, entrar em contato com a mesa e aderir à superfície. A distância entre o bico e a plataforma precisa ser adequada para que o plástico forme linhas contínuas e bem apoiadas.
Quando o filamento não adere, o movimento da cabeça de impressão pode arrastá-lo. O material se enrola na ponta do bico, formando uma pequena bola que pode crescer a cada movimento.
As causas mais comuns são:
- Bico muito distante da mesa.
- Z-offset configurado incorretamente.
- Mesa suja ou inadequada para o material.
- Nivelamento incorreto.
- Temperatura de impressão ou da mesa inadequada.
- Bico sujo ou parcialmente obstruído.
- Filamento úmido ou alimentação irregular.
- Velocidade excessiva na primeira camada.
O primeiro diagnóstico é observar o comportamento do filamento: ele sai normalmente, mas não gruda na mesa, ou sai de maneira irregular, com falhas e interrupções? Essa diferença ajuda a determinar qual verificação fazer primeiro.
2. Bico muito alto: o filamento não consegue aderir
Uma das primeiras causas a investigar é a distância excessiva entre o bico e a mesa. Quando o bico está alto demais, o filamento pode sair como um fio arredondado, sem ser pressionado suficientemente contra a superfície.
Em vez de formar uma linha achatada e aderente, ele fica solto e pode acompanhar o movimento do bico.

Como identificar
Observe se:
- O filamento sai continuamente, mas não permanece na mesa.
- As linhas ficam arredondadas e separadas.
- O material é arrastado quando o bico muda de direção.
- A primeira camada falha em várias regiões da plataforma.
Como corrigir
- Interrompa a impressão se o plástico estiver acumulando no bico.
- Verifique o nivelamento da mesa.
- Confira o Z-offset conforme as instruções da sua impressora.
- Faça um teste de primeira camada.
- Ajuste a altura em pequenos incrementos, observando o resultado.
O objetivo é obter linhas contínuas, uniformes e aderentes, sem esmagar excessivamente o filamento.
Atenção: se o bico ficar baixo demais, poderá raspar na mesa, dificultar a saída do material ou danificar a superfície. Não tente resolver o problema reduzindo a altura de maneira brusca.
3. Z-offset incorreto: como ajustar sem piorar a impressão
O Z-offset define um ajuste de altura entre a referência do sistema de movimento ou do sensor e a posição do bico em relação à mesa. Quando esse valor está incorreto, a primeira camada pode ficar solta, excessivamente achatada ou irregular.

Como saber se o Z-offset é o problema?
Se as linhas estão soltas em praticamente toda a superfície, o bico pode estar alto demais. Se o material fica muito esmagado, apresenta bordas excessivas ou o bico parece raspar na placa, pode estar baixo demais.
Entretanto, quando apenas um lado da mesa apresenta defeito, o problema pode estar no nivelamento ou na geometria da máquina, e não apenas no Z-offset.
Procedimento recomendado
- Inicie um teste de primeira camada.
- Observe as linhas enquanto são depositadas.
- Faça pequenos ajustes seguindo a orientação do firmware.
- Aguarde algumas linhas antes de avaliar o resultado.
- Repita o teste até obter uma camada uniforme.
O sentido do ajuste varia conforme o firmware e a interface da impressora. Por isso, confirme no manual se é necessário aumentar ou diminuir o valor para aproximar o bico da mesa.
4. Mesa suja: a gordura pode impedir a aderência
A superfície pode parecer limpa e ainda conter gordura dos dedos, poeira, resíduos de adesivos ou restos de filamento. Esses contaminantes podem fazer o material se soltar logo após ser depositado.

Como limpar corretamente
- Aguarde a mesa esfriar, salvo orientação específica do fabricante.
- Remova os resíduos soltos com cuidado.
- Utilize o produto recomendado para o tipo de placa.
- Quando permitido pelo fabricante, lave a superfície com água e detergente neutro, enxaguando e secando completamente.
- Evite tocar novamente na área de impressão.
- Faça um novo teste antes de alterar outras configurações.
Placas de PEI, vidro e superfícies com revestimentos especiais podem exigir métodos diferentes. Não utilize solventes ou produtos abrasivos sem confirmar a compatibilidade.
Se o filamento voltar a aderir após a limpeza, você encontrou uma causa provável. Caso contrário, prossiga com o diagnóstico.
5. Nivelamento incorreto: por que o defeito aparece em algumas regiões?
A mesa pode estar ligeiramente mais alta em uma região e mais baixa em outra. Assim, mesmo que o bico esteja na altura adequada em um ponto, a distância pode ser inadequada em outro.
Isso explica situações em que a impressão começa bem no centro, mas falha nos cantos, ou em que o filamento adere de um lado e se solta do outro.

Como resolver
- Confira se a mesa está firme e corretamente instalada.
- Execute o nivelamento manual ou automático indicado pelo fabricante.
- Se a impressora tiver sensor, confirme se a malha de nivelamento está atualizada e ativa.
- Verifique possíveis folgas nos eixos e no pórtico.
- Faça um teste que cubra o centro, os cantos e as laterais.
O nivelamento automático não corrige necessariamente folgas mecânicas, deformações excessivas ou problemas de instalação do sensor. Se a falha persistir sempre na mesma região, investigue esses fatores.
6. Temperatura inadequada: quando o filamento não se comporta corretamente
A temperatura influencia a fluidez do plástico e sua capacidade de aderir à mesa. Se estiver abaixo da faixa recomendada, a extrusão pode ficar irregular. Se estiver excessivamente alta, o material pode ficar muito fluido e favorecer fios ou acúmulo de resíduos.

Não existe uma temperatura universal para todos os filamentos. PLA, PETG, ABS e outros materiais possuem faixas de trabalho diferentes, que variam também conforme a marca e a formulação.
O que verificar
- Confira a faixa de temperatura indicada pelo fabricante do filamento.
- Verifique se a mesa está aquecendo corretamente.
- Comece com um perfil recomendado para o material.
- Altere apenas um parâmetro por vez.
- Repita o teste após cada ajuste.
Se o filamento sai normalmente, mas não gruda na mesa, não presuma que a temperatura seja a causa principal. Verifique primeiro a altura do bico e a limpeza da superfície.
7. Bico sujo ou parcialmente obstruído
Resíduos de impressões anteriores podem ficar presos na parte externa do bico e capturar o filamento novo. Uma obstrução parcial também pode provocar fluxo irregular ou insuficiente.

Sinais de possível obstrução
- O filamento sai de maneira intermitente.
- O fluxo varia mesmo sem mudanças nas configurações.
- O plástico se acumula na ponta do bico.
- A extrusão parece fraca ou apresenta falhas durante a purga.
Como corrigir
Com a impressora em condições seguras, remova os resíduos externos usando o procedimento recomendado pelo fabricante. Se houver suspeita de obstrução interna, siga o método de limpeza específico para o seu hotend.
Nunca toque diretamente no bico aquecido. Use ferramentas apropriadas e evite desmontar componentes sem conhecer o procedimento correto.
Se a extrusão continuar irregular depois da limpeza, pode ser necessário realizar uma manutenção mais completa ou procurar assistência técnica.
8. Filamento úmido ou alimentação irregular
Alguns filamentos absorvem umidade do ambiente. Dependendo do material e do nível de absorção, isso pode causar estalos, bolhas, fios excessivos e variações na extrusão.
Entretanto, a umidade não deve ser considerada automaticamente a causa quando o filamento simplesmente não adere à mesa. Primeiro, descarte problemas de altura, limpeza e nivelamento.

Como verificar
- Observe se há estalos ou bolhas durante a extrusão.
- Confira se o carretel gira livremente.
- Verifique se o filamento está preso ou apresenta dificuldade de alimentação.
- Avalie como o material foi armazenado.
- Se houver sinais de umidade, siga as recomendações de secagem do fabricante.
Não utilize a mesma temperatura de secagem para todos os materiais. A temperatura e o tempo adequados dependem do filamento e da resistência térmica do carretel.
9. Velocidade excessiva na primeira camada
Mesmo com a altura e a temperatura adequadas, uma primeira camada impressa muito rapidamente pode apresentar problemas de aderência. O filamento precisa de tempo para entrar em contato com a superfície e permanecer no lugar.

Como testar
Reduza a velocidade da primeira camada conforme o perfil recomendado para sua impressora e seu filamento.
Depois, repita o teste e observe se as linhas permanecem aderidas durante os movimentos do bico.
Se o defeito continuar, não reduza a velocidade indefinidamente: volte a investigar o Z-offset, a superfície e a regularidade da extrusão.
10. Tabela de diagnóstico rápido
Use esta tabela para escolher a primeira verificação conforme o sintoma observado.
| Sintoma | Causa possível | Primeira ação |
|---|---|---|
| Filamento sai como fio e não gruda | Bico alto demais | Conferir nivelamento e Z-offset |
| Um lado adere e outro falha | Mesa desnivelada ou superfície irregular | Testar diferentes regiões |
| A falha aparece em pontos específicos | Gordura ou resíduos | Limpar a mesa |
| Fluxo irregular ou intermitente | Obstrução ou alimentação problemática | Verificar a extrusão |
| Estalos e pequenas bolhas | Possível umidade | Inspecionar o filamento |
| Linhas são arrastadas pelo bico | Aderência insuficiente ou velocidade elevada | Conferir altura, limpeza e velocidade |
| Material acumula na ponta do bico | Resíduos externos ou extrusão irregular | Limpar com segurança e investigar |
Essas relações são pistas, não diagnósticos definitivos. Duas ou mais causas podem ocorrer simultaneamente.
11. Método prático: corrija o problema sem desperdiçar filamento
Se você quer resolver o defeito com o mínimo de tentativas, siga esta sequência:

Etapa 1 — Interrompa a impressão. Se o plástico estiver acumulando no bico, não deixe a máquina continuar sem formar a camada.
Etapa 2 — Limpe a mesa. Elimine uma causa simples antes de modificar as configurações.
Etapa 3 — Confira a altura do bico. Verifique o nivelamento e o Z-offset conforme o manual.
Etapa 4 — Observe a extrusão. Confirme se o filamento sai de maneira contínua e se não há sinais de obstrução.
Etapa 5 — Confira as temperaturas. Utilize as recomendações específicas do filamento e da impressora.
Etapa 6 — Faça um teste de primeira camada. Observe o centro, os cantos e as laterais.
Etapa 7 — Altere uma variável por vez. Registre o ajuste e o resultado para evitar perder a referência.
Esse método facilita a identificação da causa real e reduz a chance de corrigir um problema criando outro.
12. Como evitar que o filamento volte a grudar no bico
A prevenção depende de manter a impressora limpa, calibrada e configurada para o material utilizado.
- Limpe a mesa conforme as recomendações do fabricante.
- Confira periodicamente o nivelamento e a estabilidade mecânica.
- Utilize perfis adequados ao filamento.
- Armazene os materiais em condições apropriadas.
- Verifique se o bico está limpo e se a extrusão é consistente.
- Faça um pequeno teste ao trocar de material ou alterar configurações importantes.
- Observe os primeiros minutos da impressão antes de deixar a máquina trabalhando sem supervisão.
Uma rotina simples de verificação pode evitar que uma falha pequena comprometa uma peça inteira.
13. Quando procurar assistência técnica?
Se o problema continuar mesmo após verificar a mesa, o Z-offset, as temperaturas e a extrusão, pode existir uma falha no sensor de nivelamento, no hotend, no sistema de alimentação ou na estrutura mecânica.
Consulte o manual ou procure assistência técnica qualificada se houver leituras inconsistentes do sensor, folgas importantes, falhas persistentes de aquecimento ou necessidade de desmontar componentes que você não conhece.
Se perceber cheiro de queimado, cabos danificados ou comportamento elétrico anormal, interrompa o uso e desligue a máquina com segurança antes de solicitar avaliação.
Perguntas frequentes
Por que o filamento forma uma bola na ponta do bico?
Isso geralmente acontece quando o plástico não consegue aderir à mesa e acaba sendo arrastado pelo bico. Altura excessiva, superfície suja e nivelamento incorreto estão entre as primeiras causas a verificar.
Devo aumentar a temperatura para o filamento grudar?
Não necessariamente. Uma temperatura inadequada pode contribuir para o problema, mas aumentá-la sem diagnóstico pode piorar a situação. Confira primeiro o nivelamento, o Z-offset, a limpeza e a faixa recomendada pelo fabricante.
Passar cola na mesa resolve?
A cola pode ajudar em determinadas combinações de material e superfície, mas não corrige um bico muito alto, uma mesa desnivelada ou uma obstrução. Utilize apenas produtos compatíveis com a placa e o filamento.
Posso continuar imprimindo se o filamento estiver acumulando no bico?
O mais indicado é interromper a impressão e corrigir a causa. O acúmulo pode aumentar, prejudicar a extrusão e, em determinadas situações, atingir outras partes do hotend.
O problema pode ser o filamento?
Sim. Umidade, alimentação irregular ou características específicas do material podem afetar a extrusão. Se o filamento funcionava bem anteriormente, confira também se houve alguma alteração na mesa, na calibração ou nas configurações.
Conclusão
Quando o filamento gruda no bico em vez de formar a primeira camada, não é necessário começar trocando peças ou modificando dezenas de parâmetros. O caminho mais eficiente é verificar a aderência da mesa, a distância entre o bico e a superfície, o nivelamento e a regularidade da extrusão.
Faça um teste após cada correção e observe se o filamento forma linhas contínuas e uniformes. Com um diagnóstico organizado, você reduz o desperdício de material, evita falhas repetidas e aumenta a confiabilidade das suas impressões 3D.