Se a sua impressora 3D imprime perfeitamente com PLA, mas começa a apresentar fios entre as peças, falhas nas primeiras camadas, material acumulado no bico ou peças que não aderem corretamente quando você troca para PETG, saiba que isso não significa necessariamente que a máquina esteja com defeito.
PLA e PETG têm comportamentos diferentes durante a impressão. Mesmo que os dois filamentos possam ser usados na mesma impressora, as configurações que funcionam para um não são necessariamente adequadas para o outro.
Neste guia, você vai entender o que muda entre os materiais, como identificar a causa dos defeitos e quais ajustes testar para conseguir imprimir PETG com mais qualidade — sem perder tempo alterando configurações aleatoriamente.

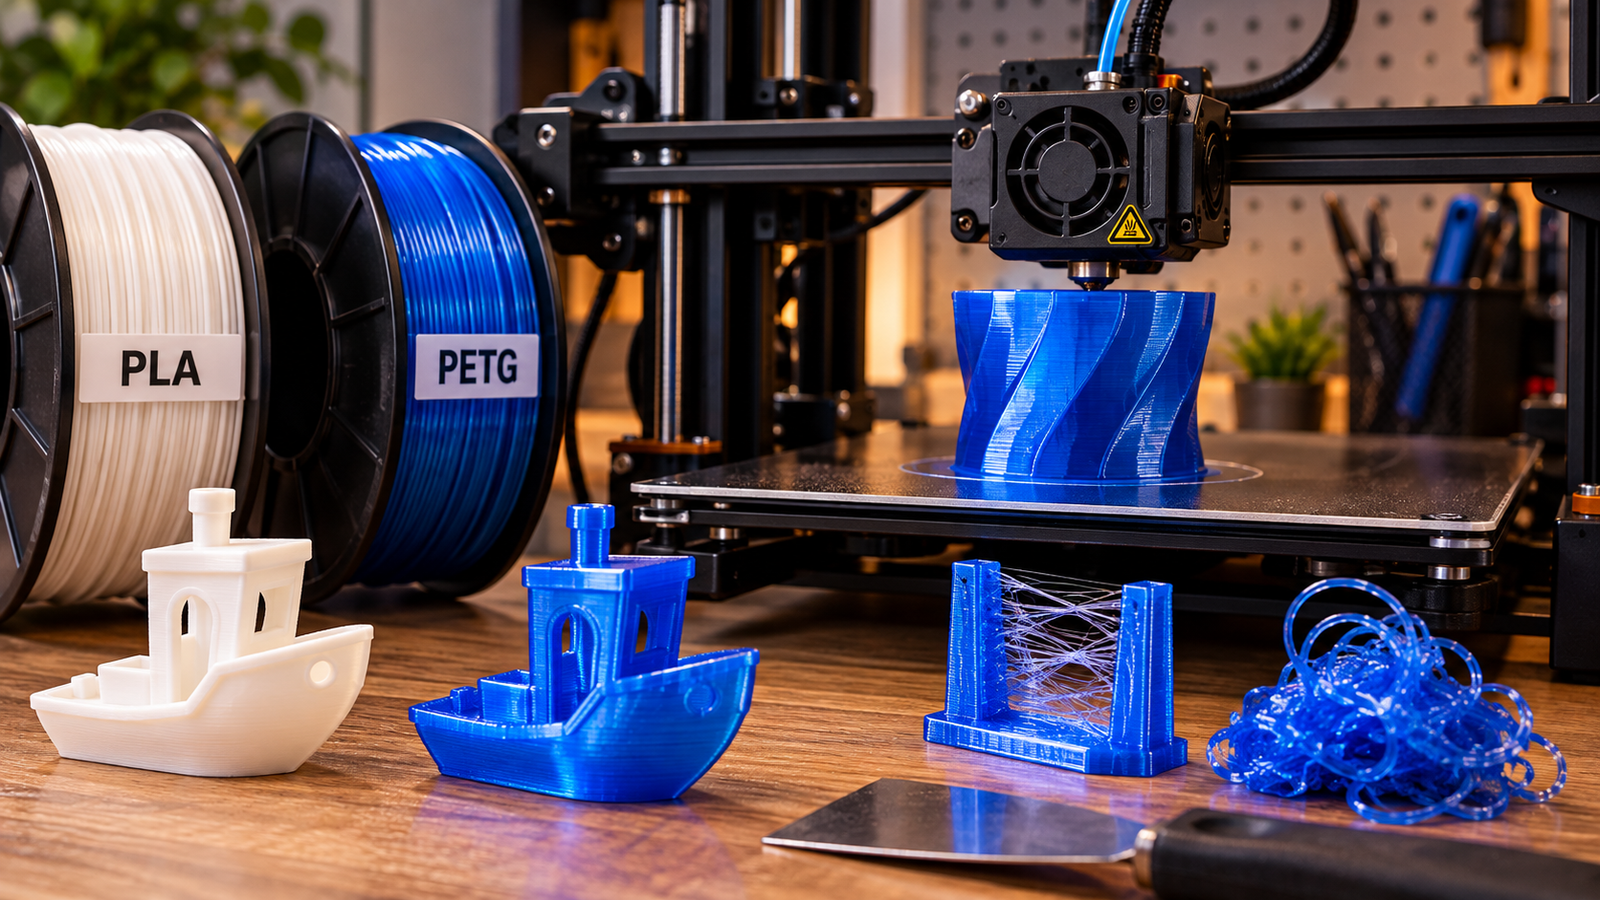
Imagem ilustrativa: a impressão de PETG exige atenção especial à temperatura, à aderência e à retração.
Por que o PLA funciona e o PETG não?
O PLA costuma ser mais fácil de imprimir porque, em muitas impressoras, apresenta boa estabilidade dimensional, pouca tendência a empenar e comportamento relativamente previsível.
O PETG, por outro lado, é mais flexível durante a extrusão, pode formar mais fios entre regiões da peça e tende a aderir com bastante força a determinadas superfícies. Ele também exige uma combinação adequada de temperatura, velocidade, ventilação e retração.
Isso significa que não basta trocar o rolo de filamento e manter exatamente o mesmo perfil de impressão.
As principais diferenças entre PLA e PETG
| Característica | PLA | PETG |
|---|---|---|
| Temperatura do bico | Geralmente mais baixa | Geralmente mais alta |
| Temperatura da mesa | Geralmente mais baixa | Geralmente mais alta |
| Formação de fios (stringing) | Normalmente mais fácil de controlar | Pode ser mais frequente |
| Resfriamento | Costuma aceitar ventilação elevada | Geralmente precisa de ventilação mais moderada |
| Aderência à mesa | Boa com superfície e ajuste adequados | Pode aderir excessivamente a algumas superfícies |
| Resistência ao calor | Relativamente baixa | Geralmente superior à do PLA |
| Dificuldade para iniciantes | Baixa | Moderada, dependendo da máquina e do filamento |
Os valores exatos dependem da marca do filamento, da impressora, do bico, da superfície de impressão e do perfil utilizado. Sempre comece pelas recomendações do fabricante do material.
1. O que mudar primeiro nas configurações do fatiador?
O caminho mais seguro é começar pelo perfil específico de PETG do seu fatiador, como Cura, PrusaSlicer, OrcaSlicer ou Bambu Studio, quando disponível. Depois, faça pequenos ajustes de cada vez.

Configurações iniciais para testar
A tabela abaixo serve como ponto de partida para muitos filamentos PETG convencionais, não como uma receita universal.
| Configuração | Faixa inicial para testar |
|---|---|
| Temperatura do bico | 230–250 °C |
| Temperatura da mesa | 70–85 °C |
| Ventilação da peça | 20–50% em muitas impressões |
| Velocidade | Comece mais conservadoramente que no perfil de PLA |
| Retração | Use o valor indicado para seu tipo de extrusor e impressora |
| Primeira camada | Mais lenta, com mesa limpa e nivelamento correto |
As recomendações oficiais variam de acordo com a formulação: a Prusa, por exemplo, apresenta temperaturas específicas para seus filamentos e orienta ajustar a retração e a temperatura para reduzir fios. A Bambu Lab também publica faixas próprias para cada produto.
Prusa Knowledge Base
+2
Importante: se a sua impressora possui extrusor direto, não copie automaticamente a retração de uma máquina com extrusor Bowden. O comprimento e a velocidade adequados podem ser diferentes.
Faça os ajustes nesta ordem
- Selecione o perfil correto de PETG.
- Confira se o filamento está seco.
- Verifique a limpeza e a compatibilidade da superfície da mesa.
- Imprima um teste pequeno.
- Ajuste temperatura, retração e ventilação conforme o defeito observado.
Essa sequência evita tentar corrigir com retração um problema que, na verdade, é causado por umidade ou temperatura inadequada.
2. O PETG forma muitos fios entre as peças

Esse defeito é conhecido como stringing. Ele aparece quando o bico se desloca de uma parte da impressão para outra e deixa pequenos fios de plástico pelo caminho.
No PLA, talvez você já tenha encontrado uma combinação de temperatura e retração que quase elimina esses fios. No PETG, essa mesma combinação pode não funcionar.
O que fazer para reduzir o stringing
Passo 1 — Verifique a umidade do filamento.
PETG úmido pode apresentar estalos durante a extrusão, superfície irregular e excesso de fios. Se o rolo ficou exposto ao ar por muito tempo ou apresenta esses sinais, faça a secagem conforme a temperatura e o tempo indicados pelo fabricante.
Passo 2 — Teste uma temperatura um pouco menor.
Se o material estiver saindo muito fluido, reduza a temperatura em pequenos incrementos, por exemplo, 5 °C por teste, sem sair da faixa recomendada pelo fabricante. Temperatura excessiva pode aumentar o escorrimento; temperatura baixa demais pode prejudicar a união entre as camadas.
Passo 3 — Calibre a retração.
A retração puxa o filamento para reduzir o material que escorre durante os deslocamentos. Faça um teste de retração e altere uma variável por vez. Retração excessiva pode provocar falhas na retomada da extrusão.
Passo 4 — Revise a velocidade de deslocamento.
Em algumas combinações de máquina e perfil, deslocamentos mais rápidos ajudam a diminuir o tempo disponível para o material escorrer. Teste essa opção depois de conferir umidade, temperatura e retração.
A Prusa também recomenda secar o PETG e ajustar temperatura e retração quando necessário.
Prusa3D by Josef Prusa
+1
Evite começar aumentando muito a retração. Se o filamento estiver úmido, você pode passar bastante tempo ajustando o fatiador sem resolver a origem do defeito.
3. O PETG não gruda na mesa ou a primeira camada fica ruim

Quando a primeira camada não adere, as linhas podem se soltar, enrolar no bico ou formar uma base irregular. Como o PLA funcionava, é tentador concluir que o nivelamento está perfeito. Porém, a troca de material exige verificar novamente as condições de impressão.
Confira estes quatro pontos
- Mesa limpa: gordura dos dedos, poeira e resíduos prejudicam a aderência. Limpe a superfície conforme as instruções do fabricante da placa.
- Temperatura da mesa: confira se está dentro da faixa indicada para o PETG utilizado.
- Distância entre bico e mesa: se o bico estiver muito alto, as linhas podem não se unir à superfície. Se estiver baixo demais, o material pode ser esmagado em excesso e acumular no bico.
- Velocidade da primeira camada: uma velocidade mais baixa pode ajudar a formar uma base consistente.
Atenção: PETG também pode grudar demais
Este é um detalhe importante que muitos iniciantes descobrem tarde demais. O PETG pode aderir excessivamente a determinadas placas lisas, especialmente algumas superfícies de PEI. Retirar a peça à força pode danificar o revestimento.
A Prusa recomenda superfícies adequadas para PETG e alerta que o material pode aderir demais ao PEI liso. Em algumas placas, uma camada fina de cola indicada pelo fabricante funciona como agente de separação, e não apenas como adesivo.
Prusa Knowledge Base
+1
Antes de imprimir, consulte as orientações específicas da sua mesa. Não use cola, fita ou outros produtos indiscriminadamente: a solução correta depende do tipo de superfície.
4. O PETG acumula no bico e cria bolhas ou grumos

Se o plástico começa a se acumular ao redor do bico, gruda na peça ou forma uma bola que arrasta partes da impressão, investigue a causa antes de continuar imprimindo.
As possibilidades mais comuns incluem:
- primeira camada com distância inadequada entre bico e mesa;
- temperatura excessiva para aquele filamento;
- vazamento de material na região do hotend;
- bico sujo ou parcialmente obstruído;
- extrusão irregular causada por umidade;
- peça que se soltou da mesa e passou a acumular plástico ao redor do bico.
Como identificar a origem
Observe quando o problema começa.
- Logo na primeira camada: investigue nivelamento, Z-offset, limpeza e temperatura da mesa.
- Depois de várias camadas: confira se alguma parte se soltou, se há excesso de material ou se a peça está sendo atingida pelo bico.
- O material vaza por cima ou ao redor do bloco aquecedor: interrompa a impressão e verifique o hotend com a máquina desligada e fria, seguindo o procedimento do fabricante. Não tente remover plástico derretido com as mãos.
Se houver suspeita de vazamento no hotend, não tente compensá-lo com mudanças no fatiador. A montagem precisa ser inspecionada e corrigida antes de retomar a impressão.
5. A peça fica fraca, com camadas que se separam

Nem toda falha aparece como um defeito visual. Às vezes, a impressão termina, parece correta e quebra facilmente ao ser dobrada ou submetida a esforço.
A resistência entre as camadas depende de fatores como temperatura do bico, ventilação, velocidade, geometria da peça e características do próprio filamento.
Como melhorar a união entre as camadas
- Confira a temperatura: se estiver muito baixa, o material pode não se fundir adequadamente à camada anterior.
- Reduza a ventilação, se necessário: ventilação excessiva pode prejudicar a união entre camadas em certas peças. Porém, desligar totalmente o ventilador não é a melhor escolha para todos os modelos, principalmente os que têm pontes e detalhes.
- Diminua a velocidade de impressão: se a máquina estiver exigindo uma vazão elevada demais, o filamento pode não ser depositado nas condições adequadas.
- Revise a geometria: paredes muito finas e orientação desfavorável podem deixar a peça vulnerável, mesmo com boas configurações.
- Confira a qualidade do material: filamento úmido ou armazenado inadequadamente pode contribuir para uma extrusão inconsistente.
A Prusa observa que temperaturas mais altas podem favorecer a união entre camadas do PETG, enquanto a ventilação influencia tanto o acabamento quanto a resistência. O equilíbrio depende do objetivo da peça.
Prusa Knowledge Base
+1
Se a peça será usada para suportar peso, sustentar equipamentos ou desempenhar uma função de segurança, não confie apenas na aparência: faça testes adequados à aplicação antes de colocá-la em uso.
6. O PETG parece úmido mesmo sendo novo

Um rolo recém-aberto não está necessariamente pronto para imprimir. O armazenamento, a embalagem e o tempo de exposição à umidade podem influenciar o comportamento do filamento.
Entre os sinais que justificam investigar a umidade estão:
- pequenos estalos durante a extrusão;
- fios excessivos que persistem após ajustes razoáveis;
- superfície com bolhas, textura irregular ou aspecto áspero;
- variações na qualidade entre trechos da mesma impressão.
Esses sinais não confirmam isoladamente que o filamento esteja úmido, mas ajudam a orientar o diagnóstico.
Como secar PETG corretamente
O procedimento depende da formulação e do carretel. Consulte a ficha técnica do fabricante para definir temperatura e duração. Como exemplo, a Bambu Lab recomenda 65 °C por 8 horas para o PETG HF, mas esse valor não deve ser aplicado automaticamente a todos os PETGs.
Bambu Lab USA Store
+1
Boas práticas:
- use um secador de filamentos apropriado ou equipamento indicado pelo fabricante;
- não exceda a temperatura permitida pelo filamento e pelo carretel;
- depois da secagem, armazene o rolo em recipiente hermético com dessecante adequado;
- evite deixar o filamento exposto ao ambiente durante longos períodos.
Não use forno doméstico sem controle confiável de temperatura: o aquecimento irregular pode deformar o carretel ou danificar o material.
7. O PETG imprime, mas os detalhes e as pontes ficam piores que no PLA

Talvez o seu PETG não apresente falhas graves, mas as letras fiquem menos definidas, os pequenos detalhes percam nitidez ou as pontes — trechos impressos sobre um vão — fiquem caídas.
Isso pode acontecer porque o PETG tem um comportamento diferente durante o resfriamento e a extrusão. Em algumas configurações, ele tende a formar pontes menos limpas e apresentar mais fios que o PLA.
Prusa3D by Josef Prusa
+1
Para melhorar o resultado:
- teste uma ventilação um pouco maior em modelos com detalhes e pontes;
- reduza a velocidade das pontes, se o fatiador permitir;
- ajuste a temperatura em pequenos passos;
- evite aumentar a ventilação indiscriminadamente em peças que precisam de máxima resistência entre camadas;
- faça um teste de calibração antes de imprimir um objeto grande.
Não existe uma configuração perfeita para todos os modelos. Uma peça decorativa com letras pequenas pode exigir ajustes diferentes de um suporte mecânico que precisa resistir a esforços.
8. Diagnóstico rápido: qual ajuste devo fazer primeiro?
Use esta tabela para ir direto ao problema que você está enfrentando.
| Sintoma observado | Primeira verificação |
|---|---|
| Muitos fios entre as partes | Umidade, temperatura e retração |
| Primeira camada se soltando | Limpeza da mesa, Z-offset e temperatura |
| PETG grudado demais na placa | Compatibilidade da superfície e agente de separação |
| Grumos de plástico no bico | Aderência, acúmulo de material e hotend |
| Camadas se separando | Temperatura, ventilação e velocidade |
| Bolhas ou estalos durante a extrusão | Possível umidade do filamento |
| Pontes caídas e detalhes ruins | Ventilação, velocidade e temperatura |
| Impressão começa bem e falha depois | Peça soltando, extrusão irregular ou colisão com o bico |
9. Teste prático: ajuste o PETG sem desperdiçar um rolo inteiro
Em vez de repetir uma impressão grande, use um pequeno modelo de teste. Uma torre de retração, um teste de temperatura ou uma peça com pontes pode revelar muito mais sobre o perfil do que uma impressão longa.

Siga este roteiro:
Checklist de diagnóstico do PETG
Selecionei um perfil de PETG compatível com minha impressora.Conferi as temperaturas indicadas pelo fabricante.Verifiquei se o filamento pode estar úmido.Limpei a mesa e confirmei a compatibilidade da superfície.Conferi a primeira camada e o Z-offset.Fiz um teste pequeno antes de imprimir a peça definitiva.Alterei apenas uma configuração por vez e anotei os resultados.
0 de 7 verificações concluídasReiniciar
Uma regra importante: não altere temperatura, retração, velocidade e ventilação ao mesmo tempo. Se o resultado melhorar, você não saberá qual ajuste resolveu o problema. Faça um teste, registre o resultado e avance para a próxima variável.
10. Vale a pena continuar usando PETG na mesma impressora do PLA?
Na maioria dos casos, sim, desde que a impressora seja compatível com as temperaturas necessárias para o filamento e que seus componentes estejam adequados ao material.
O PETG pode ser interessante para suportes, organizadores funcionais, peças de reposição, presilhas e objetos que precisam de maior resistência ao calor do que o PLA comum oferece. Entretanto, não é automaticamente superior em todas as aplicações: o PLA pode ser mais indicado para peças decorativas detalhadas e protótipos que priorizam facilidade de impressão.
Antes de trocar de material, confira:
- a temperatura máxima permitida pelo hotend;
- a temperatura máxima da mesa;
- o tipo de superfície de impressão;
- as recomendações de ventilação e velocidade;
- a necessidade de secagem e armazenamento adequado.
A compatibilidade depende do modelo da impressora e do tipo específico de PETG. Não presuma que toda máquina capaz de imprimir PLA possa trabalhar com qualquer filamento de engenharia.
Perguntas frequentes
Posso usar o mesmo bico para PLA e PETG?
Em geral, sim. Um bico convencional compatível com a temperatura de impressão pode trabalhar com ambos os materiais. Entretanto, confira as especificações do hotend e do bico, especialmente em máquinas com componentes de baixa resistência térmica.
PETG precisa de mesa aquecida?
Na maioria das configurações FDM convencionais, o aquecimento da mesa é recomendado para melhorar a aderência. A temperatura exata depende do filamento e da placa de impressão.
Por que o PETG faz fios mesmo com retração ativada?
A retração não elimina todas as causas de stringing. Umidade, temperatura excessiva, perfil inadequado e características do filamento também podem contribuir. Verifique esses fatores antes de aumentar muito a retração.
Posso imprimir PETG com o ventilador desligado?
Em determinadas peças, uma ventilação reduzida pode favorecer a união entre camadas. Porém, ventilação insuficiente pode piorar pontes e detalhes. Faça testes conforme a geometria e a finalidade do objeto.
PETG é mais difícil de imprimir que PLA?
Para muitos iniciantes, sim. O PETG costuma exigir mais atenção à formação de fios, à primeira camada e à escolha da superfície de impressão. Depois de calibrado, entretanto, pode ser bastante confiável.
Conclusão
Se sua impressora funciona bem com PLA, mas falha com PETG, não comece presumindo que exista um defeito mecânico. Primeiro, investigue as diferenças entre os materiais e configure um perfil específico para PETG.
Comece pela umidade do filamento, pela temperatura, pela primeira camada e pela superfície da mesa. Depois, ajuste retração, ventilação e velocidade conforme o defeito que ainda persistir.
O segredo não é encontrar uma configuração universal, mas descobrir qual variável está causando a falha na sua combinação de impressora, filamento e modelo. Um teste pequeno, com alterações controladas, costuma ser o caminho mais econômico para chegar a um resultado consistente.
Referências técnicas para aprofundar
- Prusa Knowledge Base — PETG: Guia de impressão de PETG.
- Prusament PETG: Configurações e recomendações do fabricante.
- Bambu Lab PETG HF: Temperatura de impressão e secagem recomendadas.